
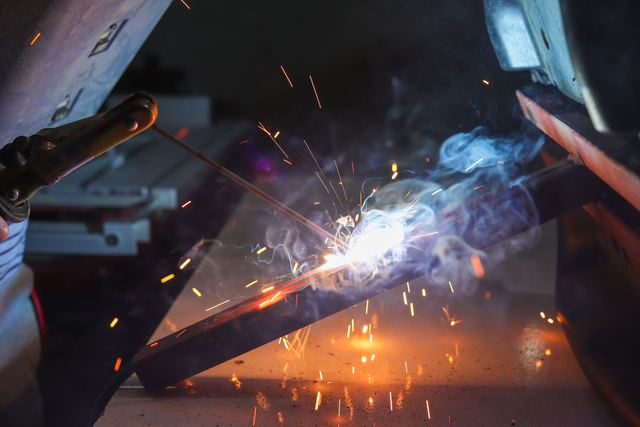
La soudure TIG, à électrode de tungstène et métal d’apport ajouté à la main, donne les cordons les plus fins et les plus propres : c’est le procédé des pièces visibles, de l’inox et de l’aluminium. MIG, MAG et électrode enrobée, plus rapides, assemblent l’essentiel des ouvrages en acier.
Souder, c’est fondre deux pièces ensemble
Une soudure n’est pas une colle. Un arc électrique concentre une chaleur intense qui fait fondre localement les bords des deux pièces et, le plus souvent, un métal d’apport. En refroidissant, ce bain liquide se solidifie en un seul bloc : le cordon. Pour que le métal en fusion ne s’oxyde pas au contact de l’air, il doit être protégé, soit par un gaz, soit par un laitier, une croûte qui se forme au-dessus et se casse ensuite au marteau.
Les procédés se distinguent par la façon de créer l’arc, d’apporter le métal et de protéger le bain. Ces différences ont des conséquences concrètes : vitesse, finesse, sensibilité au vent, matières soudables. Le métallier choisit selon la pièce, et un atelier bien équipé dispose de plusieurs postes.
Le poste à l’électrode enrobée, l’outil du chantier
Le procédé le plus ancien, appelé soudure à l’arc ou à la baguette, utilise une électrode métallique couverte d’un enrobage. En fondant, l’électrode fournit le métal d’apport et l’enrobage dégage les gaz et le laitier qui protègent le bain. Le matériel est simple, robuste et ne craint pas le vent, puisqu’il n’y a pas de bouteille de gaz.
C’est le procédé des interventions sur place : souder une patte de fixation sur un poteau existant, réparer un portail en position, reprendre un ancrage. Les cordons sont plus irréguliers et il faut piquer le laitier puis brosser. Sur un ouvrage décoratif, ces soudures sont généralement meulées avant finition.
MIG et MAG : le fil continu de l’atelier
En semi-automatique, un fil électrode se déroule en continu dans une torche, entouré d’un gaz de protection. Le soudeur appuie sur la gâchette et avance : le fil fond au fur et à mesure. Avec un gaz inerte, généralement de l’argon, on parle de MIG ; avec un gaz actif, souvent un mélange d’argon et de dioxyde de carbone, de MAG. Dans le langage courant des ateliers, « MIG » désigne souvent les deux.
Le MAG est le procédé roi pour l’acier ordinaire : rapide, productif, il assemble les cadres de portail, les limons d’escalier, les ossatures de garde-corps. Le MIG s’emploie surtout pour l’aluminium en épaisseur moyenne. Les deux supportent mal le vent sur chantier, qui disperse le gaz et crée des soufflures, de petites cavités dans le cordon. Ils produisent aussi quelques projections, ces billes de métal collées autour de la soudure, qu’un ouvrier soigneux retire.
TIG : la soudure fine des pièces visibles
En TIG, l’arc jaillit d’une électrode en tungstène qui ne fond pas. Le soudeur tient la torche d’une main et, de l’autre, ajoute une baguette de métal d’apport dans le bain, sous une protection d’argon. Il dose finement la chaleur, parfois avec une pédale. Le procédé est lent et exige une grande dextérité, mais le résultat est précis, propre, sans projection ni laitier.
Il s’impose pour l’inox, dont les soudures restent souvent apparentes, pour l’aluminium en faible épaisseur, et pour les assemblages délicats des ouvrages fins : petits bois d’une verrière d’atelier en acier, raccords d’une main courante, tubes de faible diamètre. Sur une rampe d’escalier en inox brossé, un cordon TIG régulier peut même rester visible sans meulage. Ce soin a un coût en temps de main-d’œuvre, qui se retrouve dans le devis.
Lire un cordon de soudure sur un ouvrage livré
Un particulier ne peut pas juger la pénétration d’une soudure, qui se contrôle par des essais. Il peut en revanche regarder ce qui se voit, et poser des questions si quelque chose cloche. Voici une méthode de contrôle visuel, à faire à la réception, avant que la finition ne masque tout lorsque c’est possible :
- Suivre le cordon sur toute sa longueur : il doit être continu là où le plan prévoit une soudure continue, sans interruption ni trou.
- Regarder sa régularité : largeur et bombé constants, sans bourrelet épais ni partie creuse.
- Chercher les soufflures : de petits trous ronds à la surface trahissent une protection gazeuse insuffisante.
- Vérifier les bords : un sillon creusé dans la pièce le long du cordon, appelé caniveau, affaiblit l’assemblage.
- Repérer les projections et le laitier oubliés, qui gêneront l’accroche de la peinture.
- Sur une soudure meulée, s’assurer que l’affleurement est net et que la pièce n’a pas été amincie par le disque.
- Contrôler les zones cachées sous les platines et dans les angles : la rouille démarre souvent là où le cordon n’a pas été fermé.
Une soudure discontinue n’est pas forcément un défaut : des points de soudure ou des cordons espacés suffisent parfois mécaniquement. Ils laissent toutefois des interstices où l’eau s’infiltre, ce qui pose problème dehors si l’ouvrage n’est pas galvanisé après assemblage.
Soudures et structure : la qualification du soudeur
Pour un ouvrage décoratif, le savoir-faire du métallier suffit. Dès qu’une pièce participe à la structure (poutre, poteau, escalier porteur, mezzanine), les exigences changent. Les soudeurs peuvent être qualifiés selon la norme NF EN ISO 9606, par des épreuves sur éprouvettes pour un procédé et une matière donnés. La norme NF EN 1090, qui encadre l’exécution des structures en acier et en aluminium et le marquage CE des composants structuraux, prévoit, selon la classe d’exécution, des soudeurs qualifiés et une coordination en soudage dans l’entreprise.
Les exigences exactes dépendent de l’ouvrage et de sa classe d’exécution, à vérifier dans la version en vigueur des textes. Pour un particulier, la question utile est simple : l’artisan fabrique-t-il des pièces de structure de façon habituelle, et peut-il le justifier ? Sa réponse, et les assurances qui couvrent ce type d’ouvrage, se vérifient avec le guide sur les garanties et assurances du métallier.
À retenir
- Électrode enrobée : robuste, insensible au vent, idéale sur chantier.
- MAG : rapide et productif pour l’acier en atelier ; MIG surtout pour l’aluminium.
- TIG : lent, précis, propre, pour l’inox, l’aluminium fin et les pièces apparentes.
- À la réception : continuité, régularité, absence de soufflures et de caniveaux.
- Une pièce de structure relève de soudeurs qualifiés et de la NF EN 1090.
Le contexte du métier est présenté dans le guide sur le métier de métallier ; la rubrique matériaux et assemblages réunit les autres repères techniques.
Sources : NF EN ISO 9606 (épreuve de qualification des soudeurs), NF EN 1090 (exécution des structures en acier et en aluminium).